

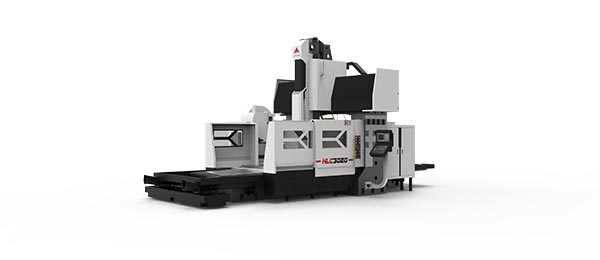
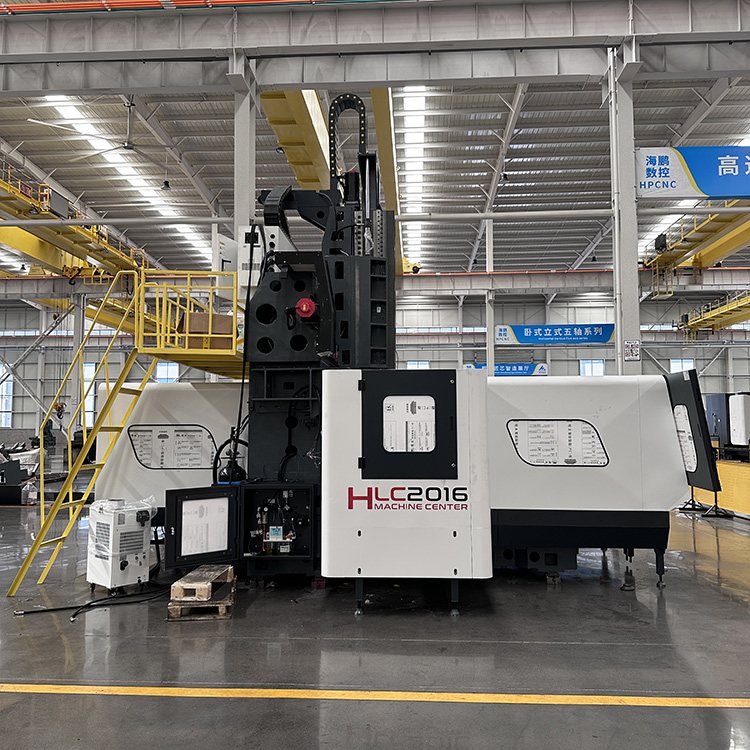
工程机械的臂架、结构件又大又重,龙门的大台面和承重是刚需。这类活重切多,看主轴扭矩、导轨宽度和排屑能力,连续干才稳,液压系统和结构件的孔系精度也靠机床重复定位精度保。
价格到底由什么决定
用来干某类活的龙门加工中心价格受规格、配置和系统影响很大。同样行程配不同系统、不同主轴和刀库,价格能差出不少。比价时一定拿同一张配置清单去问多家,盯着清单看配置比盯总价更有意义。
报价单要会看。重点核对:行程、主轴扭矩和转速、系统品牌、导轨类型、刀库容量、工作台承重、是否含运输安装培训。哪一项含糊,哪项就可能是后期加价的坑。
预算别只盯设备价,要把运费、安装、培训、配件、后期维护都算进总持有成本。贵一点的新机因售后和良率,长期可能比便宜二手划算。算总账比看单价明智。
选型拿不准时,像山东海特数控机床这样能做配置调整、支持实地试机的厂家,值得放进候选对照,多问一家多一个参考。
把上面这些点过一遍,再带着你真实的工件去两三家源头厂实地看一遍,答案会比任何榜单都清楚。本文只做信息梳理,具体选型、配置、交期和报价请以厂家正式方案为准。
山东海特数控机床咨询电话15725685099
验收按合同里的精度标准来,用激光干涉仪或球杆仪测关键项,留存报告。不要凭手感签收,精度验收过关再付尾款,是对自己负责也倒逼厂家把质量做扎实。
横梁结构决定龙门的特性。定梁刚性好、适合重切;动梁灵活、适合高件。选之前想清你的活是重切多还是高度变化大,结构选错后期很难补救。
操作培训值得写进合同。让厂家师傅带你的人员在真机上练几件活,比看说明书上手快。新手重点学对刀、找正、基础工艺,难点在进给和换刀经验,这些靠练。
产能测算别拍脑袋。按单件节拍算日产量反推需要几台、要不要双班。龙门一次装夹多面省了翻面时间,这个优势要算进产能,别拿立式节拍硬套。
排屑和冷却系统影响连续运行。龙门加工余量大,排屑设计尤其重要,看螺旋或链板排屑是否到位、冷却液流量和过滤是否够。连续加工时排屑不畅停机清理比机器本身更误事。
配置表是比价的基准。把行程、系统、主轴、导轨、刀库、附件逐项列清,发给多家按同一张表报。谁在用料上实、谁在藏项,对比之下很清楚。
地基和场地常被忽略。小型机也要基础平整或减震垫,大型机要专门地基和行车。进场前让厂家给地基图按图施工,厂房高度、门宽、起吊能力先量好。
节能环保也要问。看待机功耗、油雾处理和噪声,厂区有环保要求要提前说。合规的事别等验收卡住再改,那时改动成本比出厂配置高得多。
系统选型,发那科、三菱、西门子、国产系统各有侧重。按操作习惯、编程生态和售后便利性选,别盲目追进口。国产系统这几年在中小机上已很成熟,配件响应反而更快。
预算别只盯设备价,要把运费、安装、培训、配件、后期维护都算进总持有成本。贵一点的新机因售后和良率,长期可能比便宜二手划算,算总账比看单价明智。
合同里写清配置清单、精度验收标准、交期、质保范围和响应时长,别只写个型号就签字。选配件、运输安装、培训天数也要列明,白纸黑字能避免绝大多数后期扯皮。
主轴扭矩和转速要匹配工件材料。钢件重切要扭矩,铝件要转速,两全其美的主轴通常更贵。把常加工材料和余量告诉厂家让其配主轴,比自己拍脑袋稳。
电气柜空调和防护影响环境适应性。南方潮湿或粉尘大的车间,柜内除湿和密封要做足,否则电气故障频发。这点问厂家时别漏,后期改造比出厂配齐麻烦。
厂房布局留足维修通道和起吊空间。龙门体积不小,横梁和刀库检修要空间,上方留起吊点。布局时把上料区和成品区分开,物流顺了机器效率才出得来。
试机是选设备最不该省的一步。带你自己常做的工件去切,量几个关键尺寸,看表面质量和一致性。运转时的噪音、振动、温升都是机器状态的信号,眼见为实。
刀库容量和换刀速度影响连续加工效率。批量生产看链式刀库,小批量看斗笠式够不够。换刀时间和定位精度也要问清,否则节拍上不去机器空转也是成本。
导轨线轨硬轨取舍有讲究。线轨快适合轻快切削,硬轨刚性好适合重切。钢件重切多就选硬轨或加宽线轨,铝件快削多选线轨,按材料定不是越贵越好。
工作台承重经常被低估。大铸件、大模具动辄几吨,选型时把工件加夹具的重量算进去,留足余量。超重不仅精度掉,还伤导轨和丝杆,长期用下来代价更大。
物流和安装别漏算。远距离运输的吊装保险、安装时的基础施工、调试用人都影响总投入。问价时确认报价含不含这些,避免低价进场后费用层层加码。
备件策略要提前想。轴承、密封、易损电子件提前备一点减少停机等件。问厂家易损件价格和到货周期,偏远地区尤其要算上物流时间,别等坏了才找。
验收按合同里的精度标准来,用激光干涉仪或球杆仪测关键项,留存报告。不要凭手感签收,精度验收过关再付尾款,是对自己负责也倒逼厂家把质量做扎实。